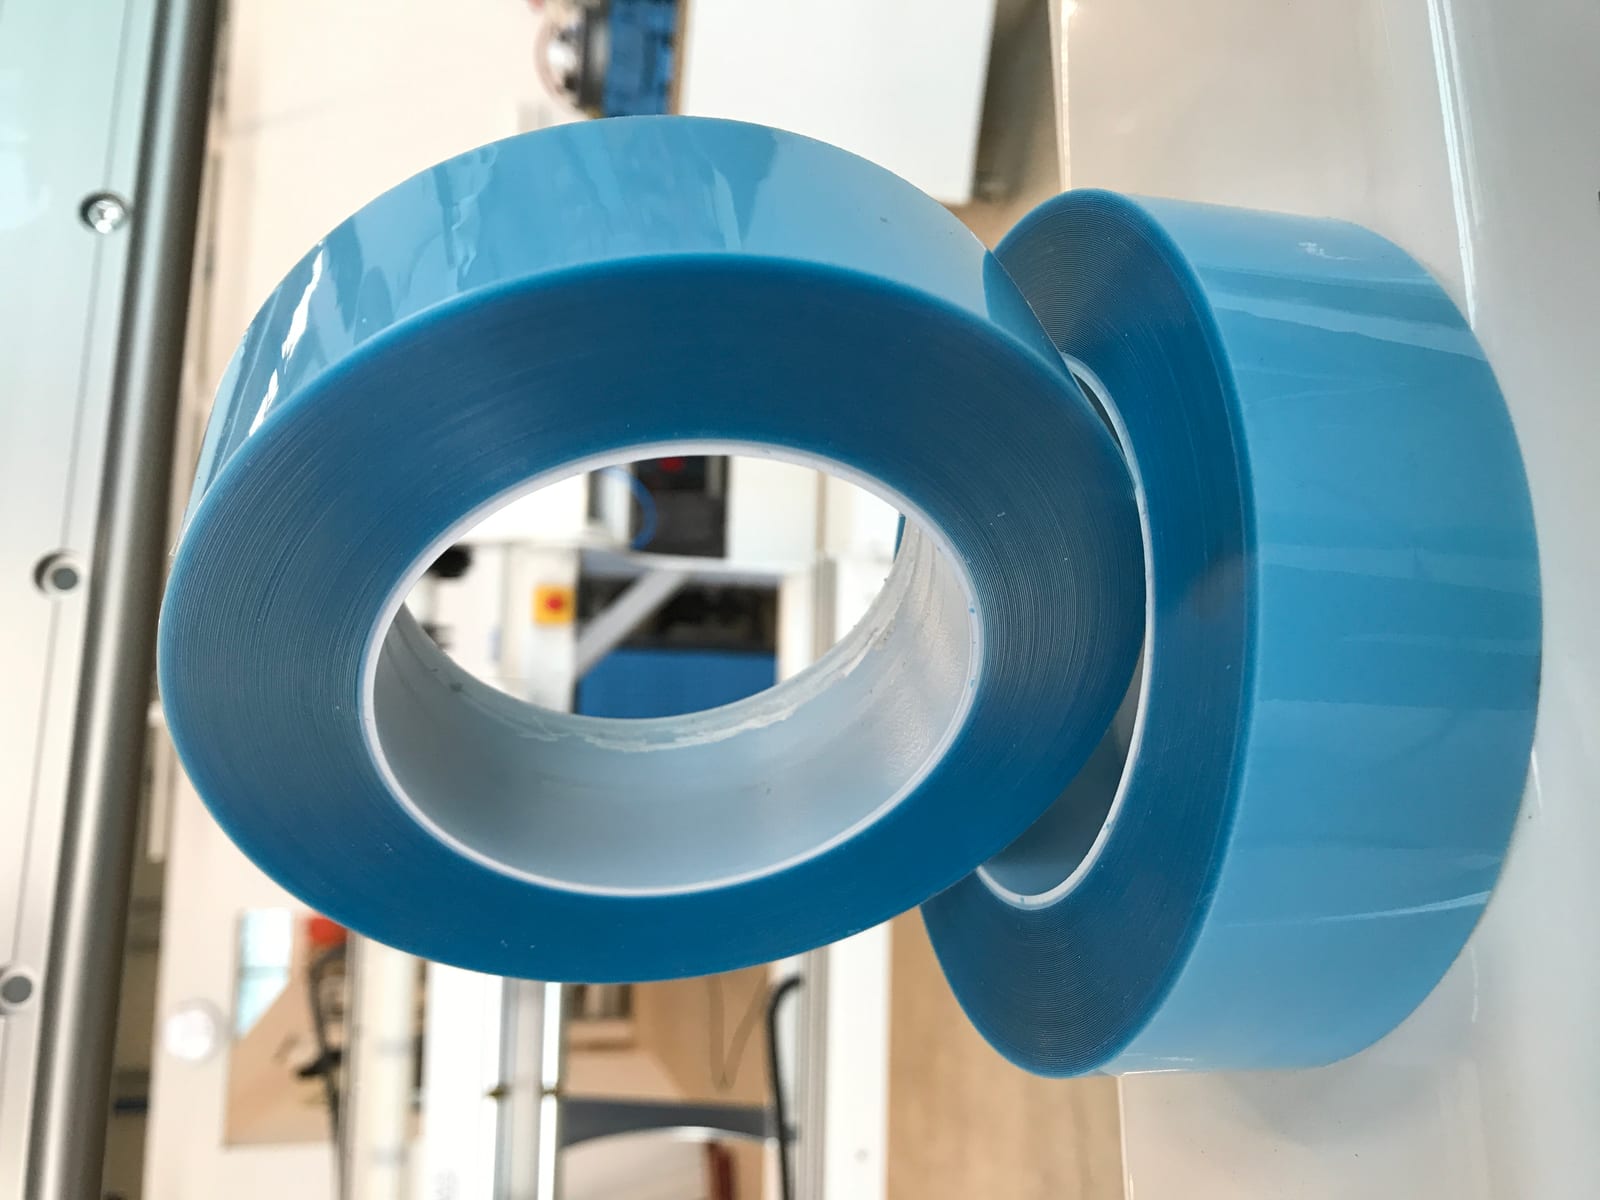
Un bord de coupe net est le critère de qualité le plus important lors de la tronçonneuse de films vinyle en rouleaux. Les bords effilochés, les rouleaux écrasés, la poussière ou les résidus de colle entraînent des réclamations et un gaspillage de matière. La bonne nouvelle : en comprenant bien certains principes fondamentaux, il est possible d’éviter ces problèmes de manière fiable dans la pratique quotidienne.
Dans la troisième partie de notre série consacrée au tronçonnage, nous examinons sept paramètres qui déterminent de manière décisive si un bord de tronçonnage s'effiloche, si un rouleau est écrasé ou si de la poussière et des résidus de colle se forment. Pour chaque point, nous formulons une recommandation concrète issue de notre longue expérience avec les machines de tronçonnage NEPATA.
- Vitesse de rotation : plus rapide n'est pas toujours synonyme de meilleur
- Vitesse d'immersion : privilégier le contrôle plutôt que la force
- Cas particulier de la lame à l'arrêt
- Lubrification de la lame : dès que possible
- Température de la lame : en cas de doute, faire une pause
- Température ambiante : en cas de chaleur, lubrifier systématiquement
- Tension d’enroulement : en cas de doute, réenrouler
1. Vitesse de rotation : plus vite n'est pas toujours mieux
Une vitesse de rotation plus élevée n'est pas forcément le meilleur choix. Plus le rouleau tourne vite, plus la lame repasse souvent sur des zones déjà coupées. Cela augmente le frottement et, par conséquent, la production de chaleur. Conséquence : la lame racle à plusieurs reprises le matériau déjà coupé, ce qui a tendance à générer davantage de poussière et de franges.
À l'inverse, plus le rouleau tourne lentement, plus le couple disponible du moteur est faible. À partir d'un certain seuil, la lame ne parvient plus à traverser complètement certains matériaux, notamment les plus résistants.
Notre recommandation : sur les machines de tronçonnage NEPATA, un réglage compris entre 50 et 70 % de la vitesse maximale s’est avéré être un bon compromis.
2. Vitesse d'immersion : privilégier le contrôle plutôt que la force
Il va de soi que le tronçonnage nécessite un certain effort. Il ne faut toutefois en aucun cas appuyer trop fort sur l'unité de tronçonnage. Une pression trop forte écrase le matériau et peut même, dans les cas extrêmes, tordre la lame – ces deux phénomènes favorisent la formation de franges. À l’inverse, si le levier de la tronçonneuse est actionné trop timidement, la lame peut basculer au contact du rouleau et endommager le matériau.
Notre recommandation : une pression régulière et modérée, tout en gardant un contrôle total sur le levier de la tronçonneuse. Il faut une main sûre et sûre, et non une pression maximale vers le bas. Si la découpe s’enlise, il convient d’augmenter légèrement la vitesse de rotation afin de fournir davantage de couple. Pour de nombreux supports tels que le film flock, le film flex ou le film de laminage, une vitesse moyenne et rapide est recommandée ; en revanche, les films magnétiques ou les films adhésifs réfléchissants se traitent généralement mieux à une vitesse plus faible. Le réglage optimal résulte de tests et de l’expérience.
3. Cas particulier de la lame verticale
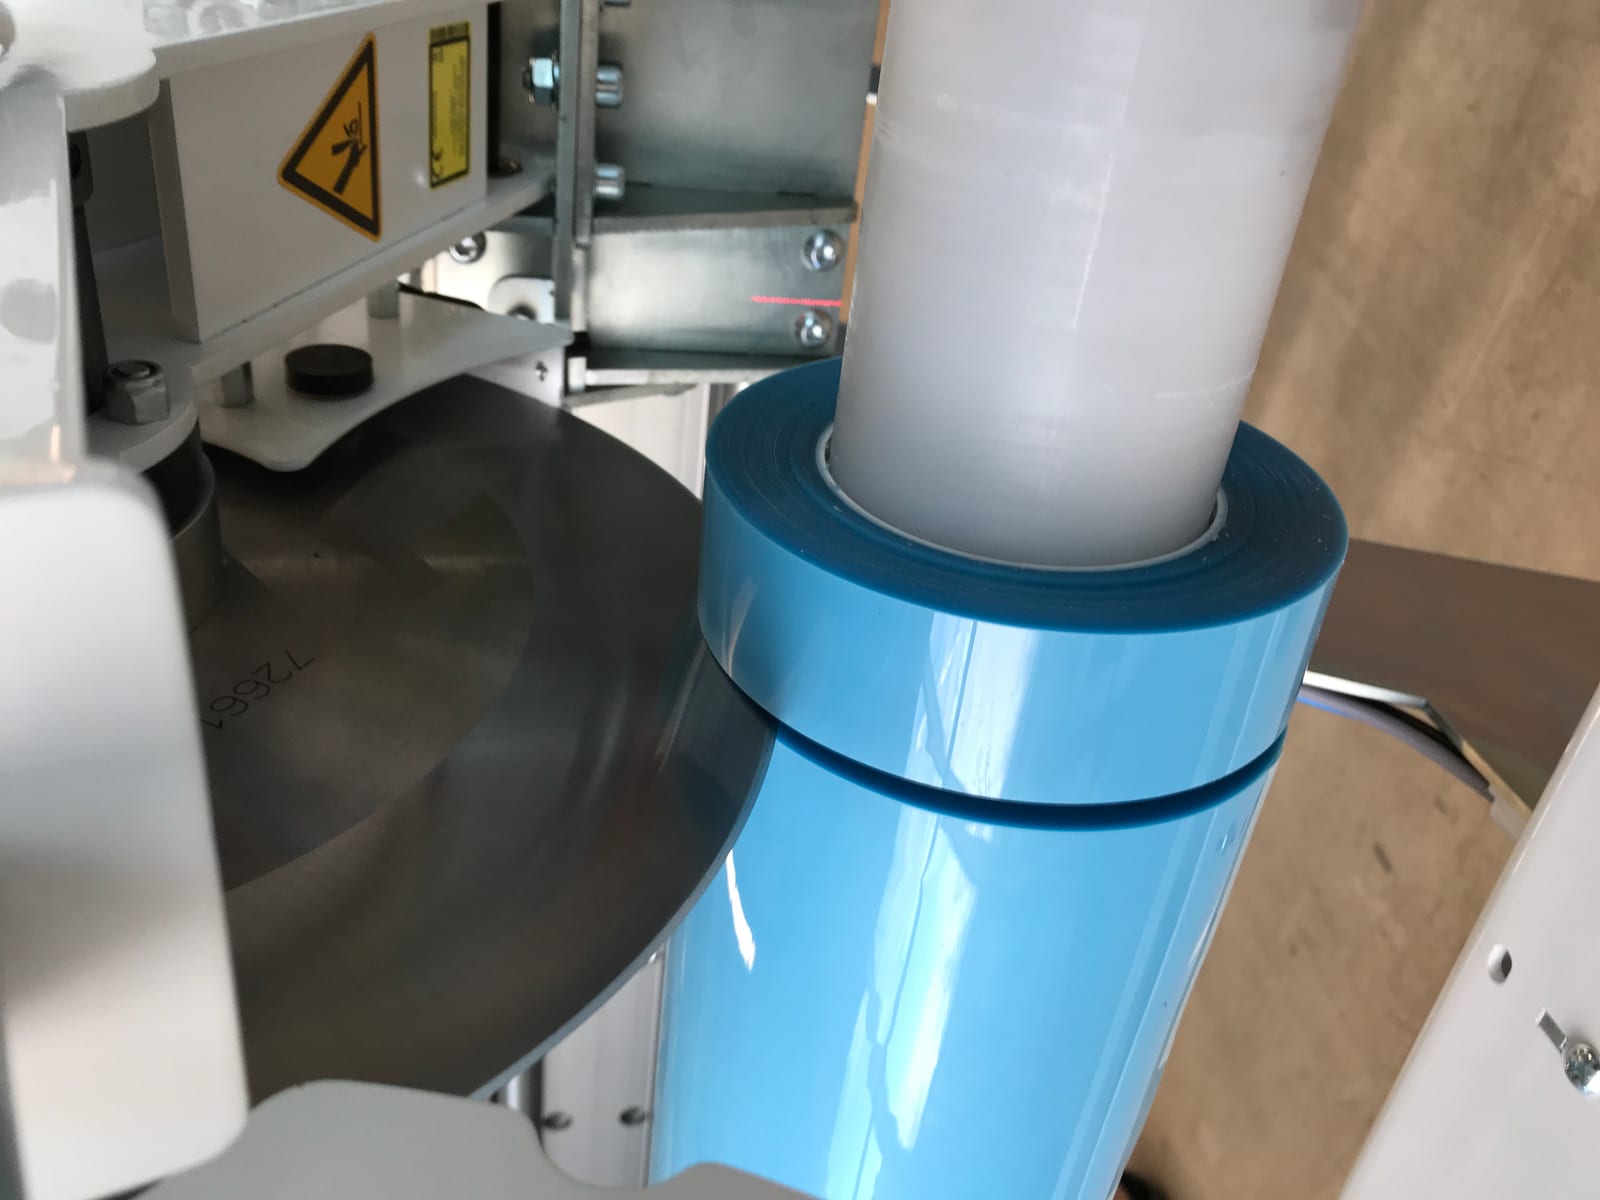
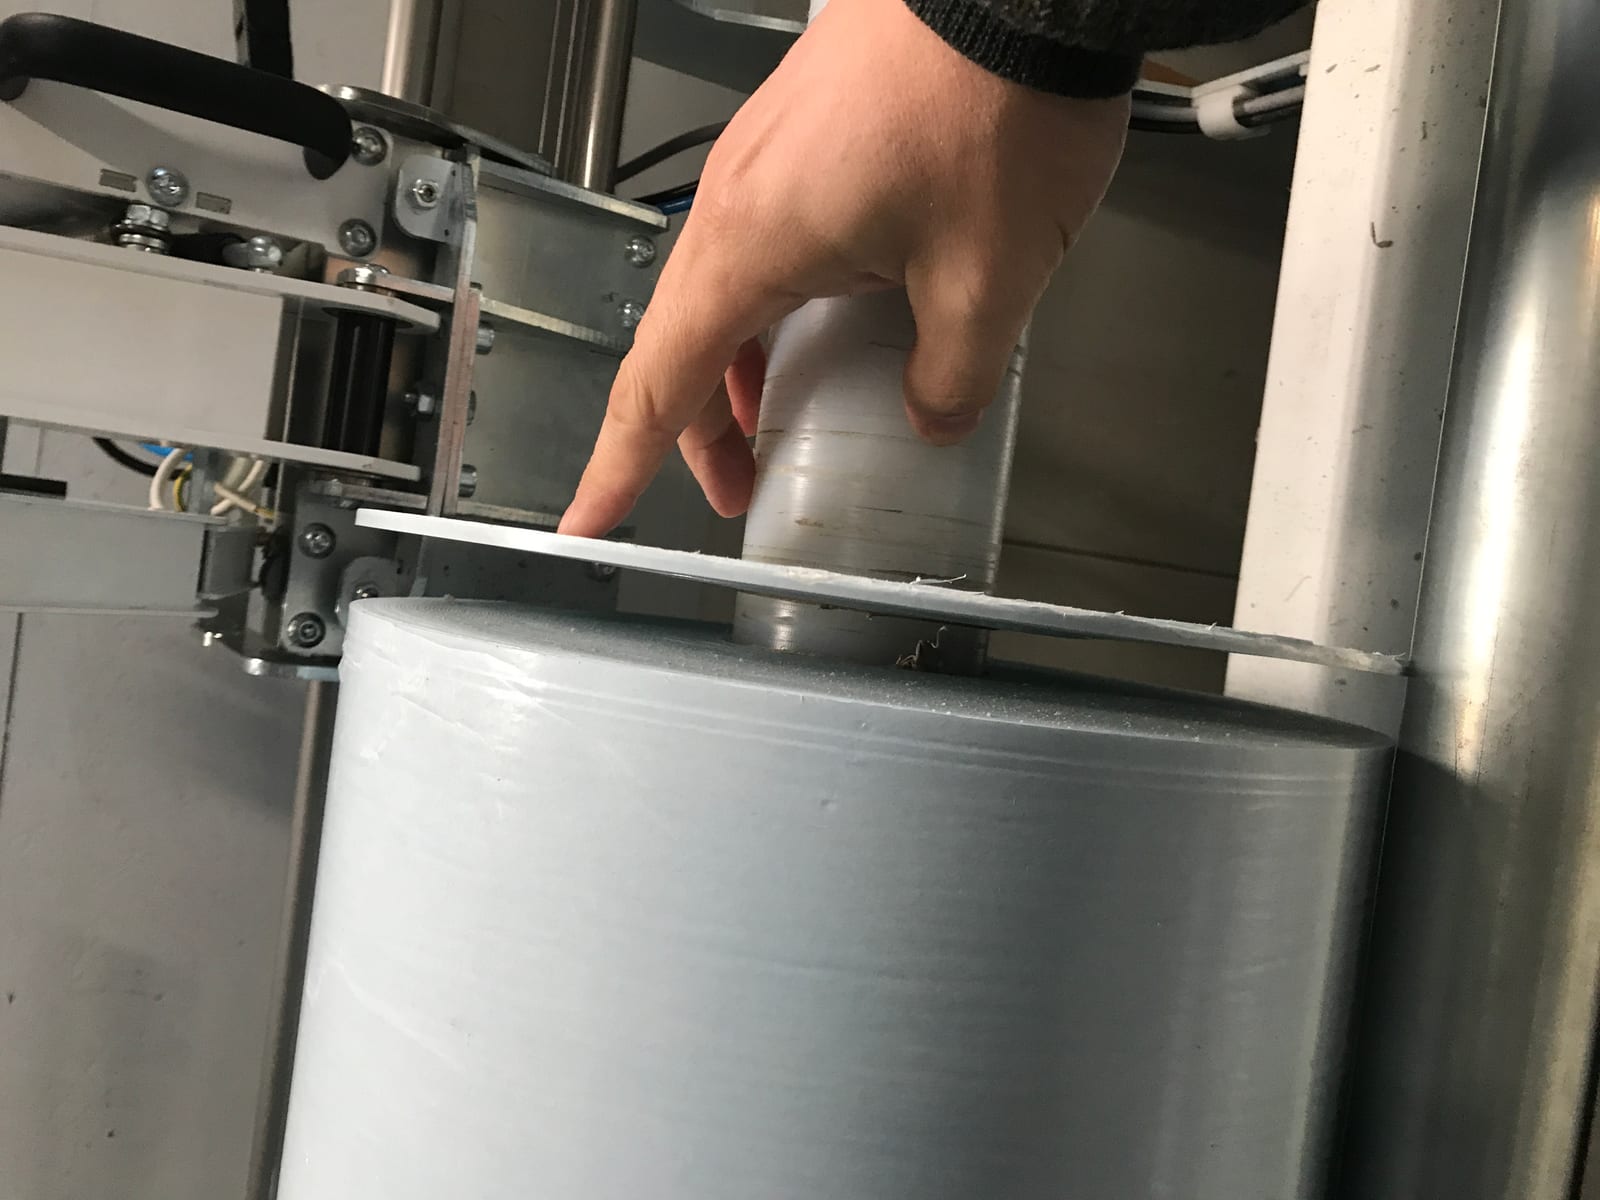
En règle générale, il est recommandé de procéder à la découpe avec une lame entraînée, qui tourne passivement avec le matériau. Cela réduit les frottements et donc la chaleur générée dans le matériau, et la force de coupe est répartie uniformément sur toute la circonférence de la lame.
Certains supports, comme les films adhésifs en mousse, ne peuvent toutefois pas être découpés proprement avec une lame tournante. Dans ces cas-là, la lame peut être bloquée sur les machines de tronçonnage NEPATA. La lame fixe augmente la force de coupe dans le système, mais génère nettement plus de frottement. La chaleur ainsi produite peut entraîner un étalement de la colle.
Notre recommandation : pour les petits diamètres, cet effet est négligeable. Les bandes de grand format nécessitant une lame fixe doivent rester l’exception avec ce système de découpe. Évitez d’effectuer trop de découpes à la suite. Entre deux coupes, vous pouvez nettoyer la lame en coupant un film vinyle moins résistant ou un mandrin de papier vide. De plus, il convient de modifier régulièrement la position de la lame afin de ne pas toujours couper au même endroit.
4. Lubrification de la lame : dès que possible
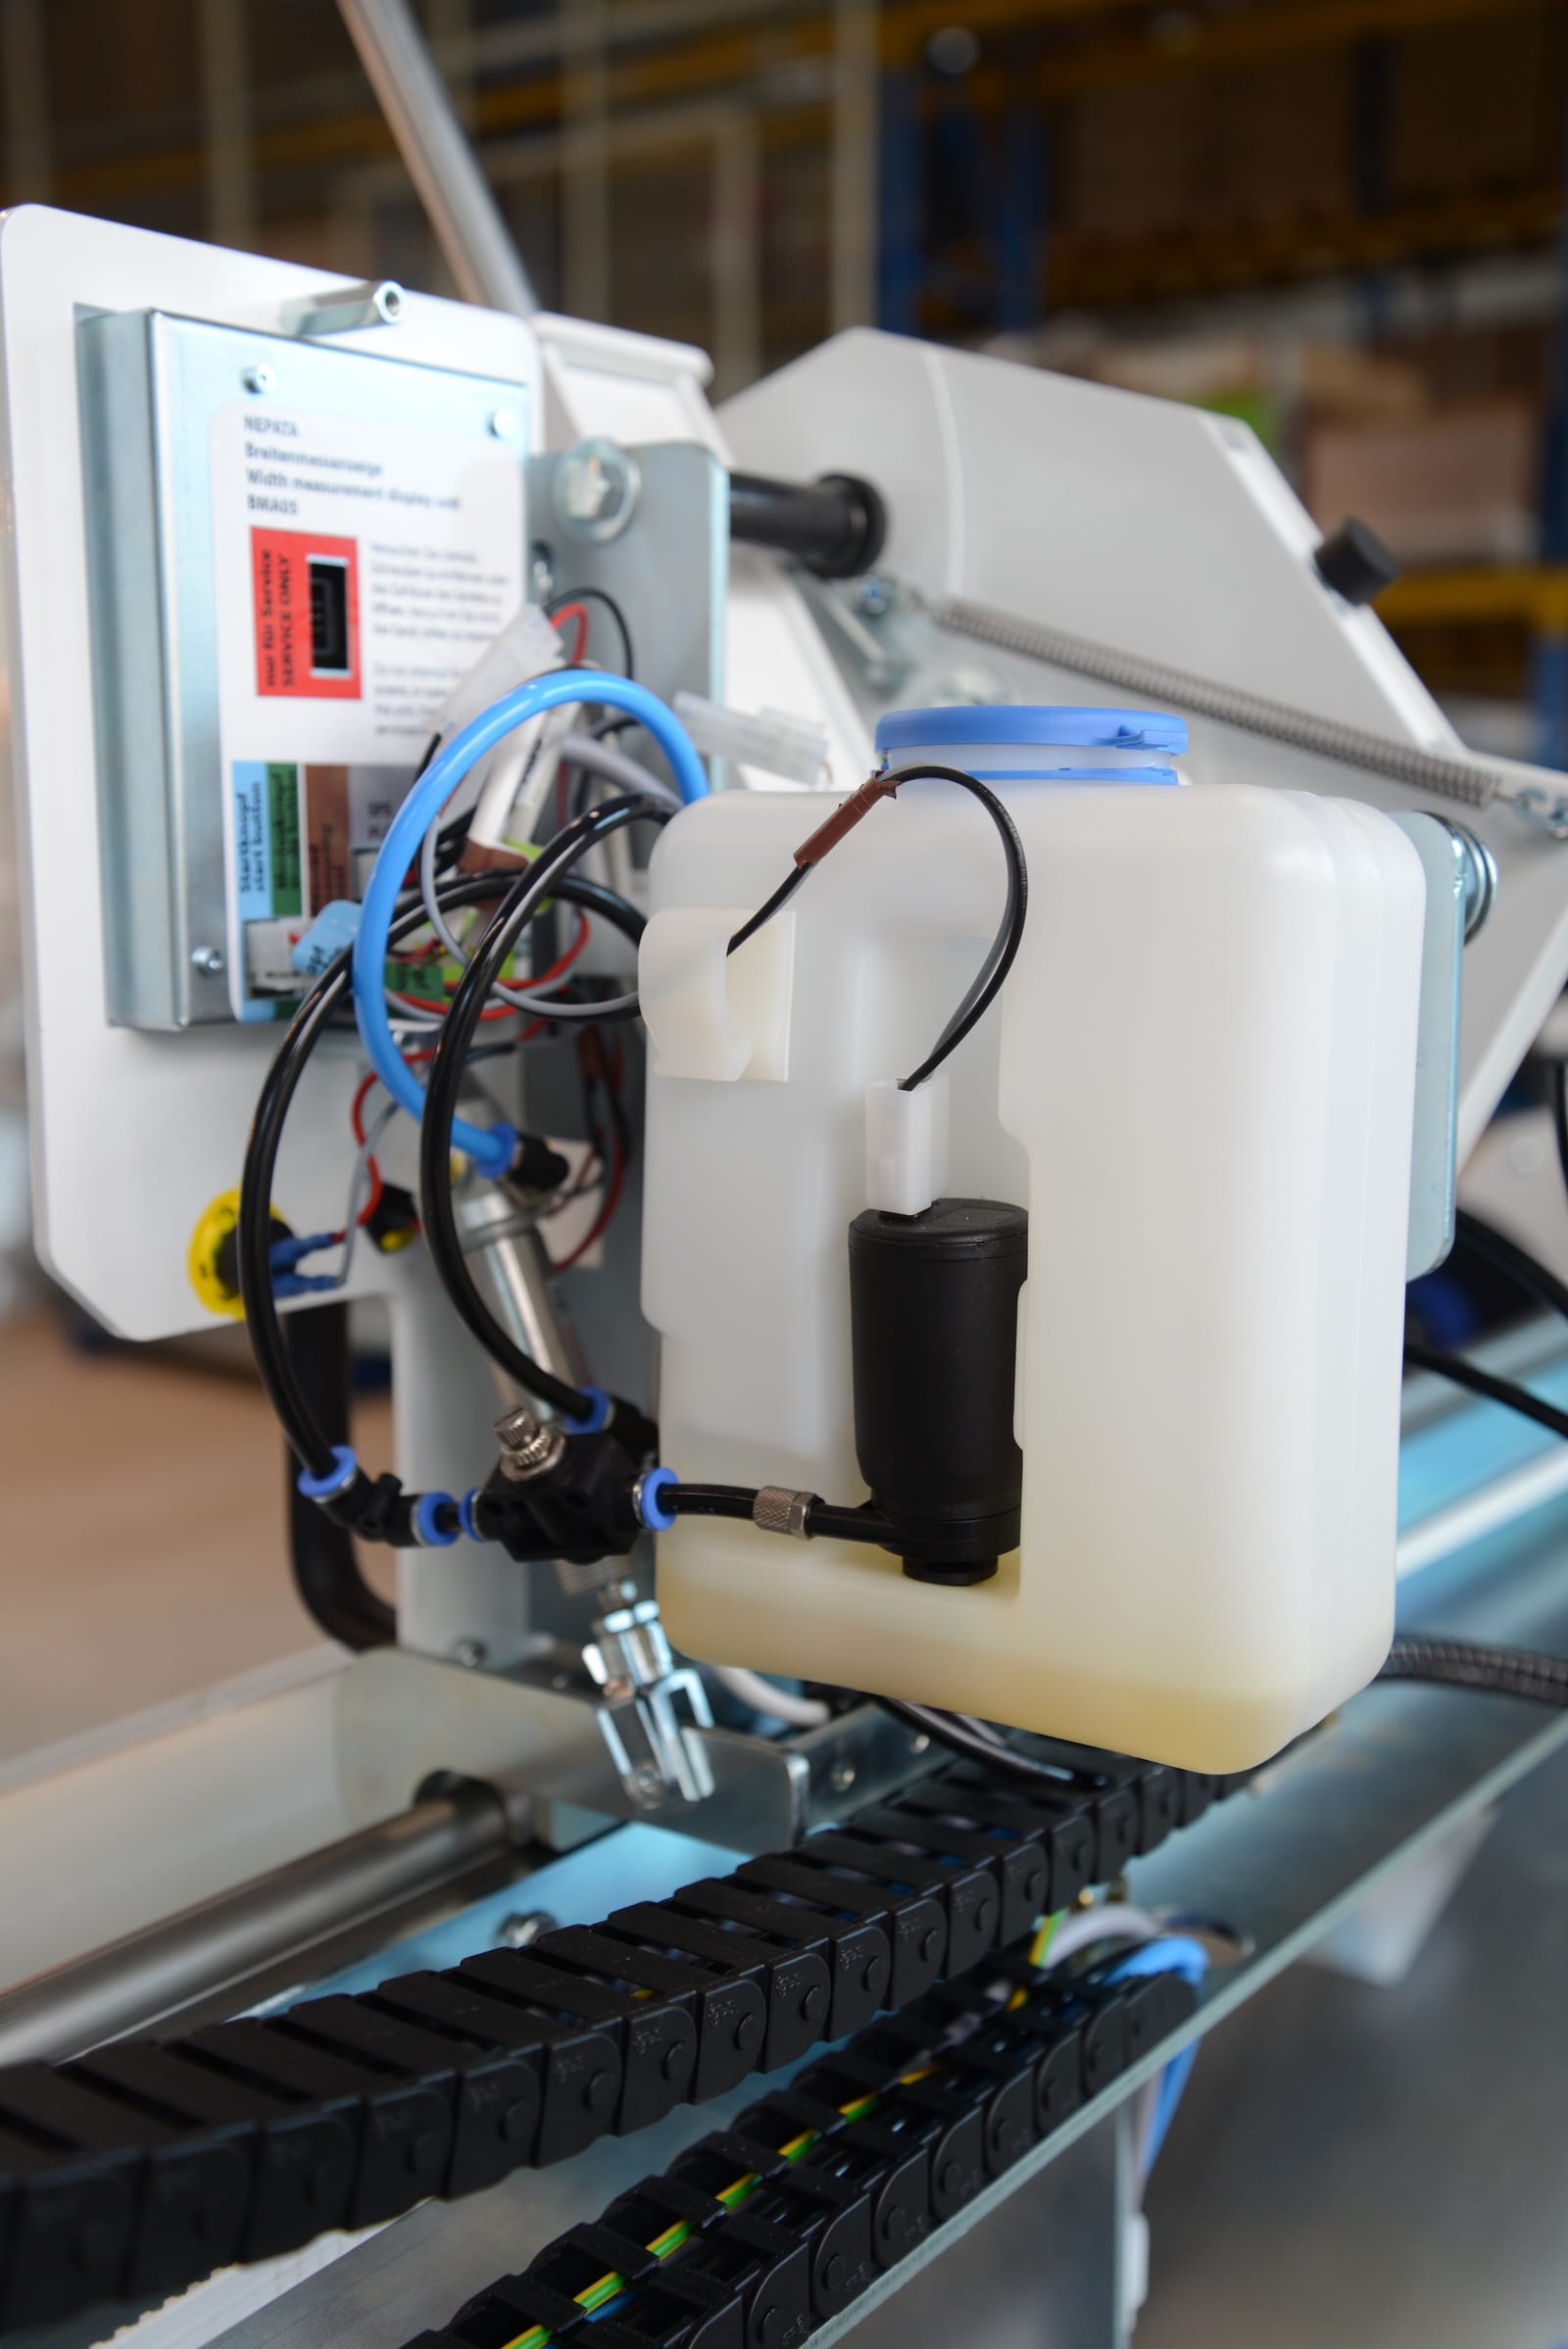
Pour de nombreux supports, la lubrification de la lame est un facteur déterminant. Elle réduit les frottements et donc la production de chaleur, et les résidus de colle qui se déposent sur la lame sont nettement moins importants. Outre les lubrifiants à base d’huile, il existe également des variantes à base d’eau. Celles-ci sont particulièrement indiquées lorsqu’on craint que le silicone n’altère l’adhérence du film vinyle.
Avec le système de lubrification des plaquettes développé par NEPATA, de très faibles quantités de lubrifiant suffisent. À ce jour, nous n’avons constaté aucun effet négatif sur le matériau dans la pratique quotidienne.
Notre recommandation : utilisez un lubrifiant partout où cela ne nuit pas au matériau.
5. Température de la lame : en cas de doute, faites une pause
Chaque coupe augmente la température de la lame. Si de très nombreuses coupes se succèdent rapidement, la lame peut chauffer à tel point que la qualité de la découpe en pâtit : de la colle s'écoule progressivement sur les bords de coupe et, dans les cas extrêmes, certaines couches peuvent se souder entre elles.
Cet effet se produit plus rapidement avec des matériaux résistants et, en particulier, lorsque la lame est à l'arrêt. Dans des cas exceptionnels, la lame peut même se déformer. Il s'agit toutefois ici de centaines de découpes successives rapides, comme celles effectuées lors de la production de bandes très étroites.
Notre recommandation : accordez à la lame une courte pause après plusieurs coupes afin qu’elle puisse refroidir suffisamment.
6. Température ambiante : en cas de forte chaleur, lubrifier régulièrement
Plus la température ambiante ou celle du matériau est élevée, plus il est difficile de tronçonner la plupart des films. Cela vaut particulièrement pour les films adhésifs : sous l'effet de la chaleur, les adhésifs voient leur viscosité changer et ont tendance à s'étaler plus facilement. Ce phénomène est particulièrement important dans les halls non climatisés, où la température peut facilement atteindre 35 degrés Celsius en été.
Notre recommandation : en cas de températures élevées, réduisez légèrement la vitesse et lubrifiez toujours soigneusement la lame.
7. Tension de l'enroulement : en cas de doute, réenrouler
La tension d'enroulement du support a une grande influence sur le résultat. Les rouleaux enroulés de manière lâche, dont les couches glissent les unes sur les autres, sont en principe beaucoup plus difficiles à tronçonner que les supports enroulés fermement ou sans film de protection. Lors de la découpe, les enroulements lâches se mettent à onduler, les couches se déplacent les unes par rapport aux autres – la formation de franges est alors pratiquement inévitable. Mais les enroulements trop serrés posent également problème : le rouleau devient si compact que les différentes couches sont pratiquement impossibles à sectionner.
Notre recommandation : si un support mal enroulé arrive sur la machine, il doit être réenroulé de manière professionnelle avant de tronçonner. Le déroulement sur une machine NEPATA, avec une tension de bande régulée, garantit une tension d’enroulement idéale et donc des résultats de tronçonnage nets.
Entraînement et vidéo : comment tronçonner comme un pro
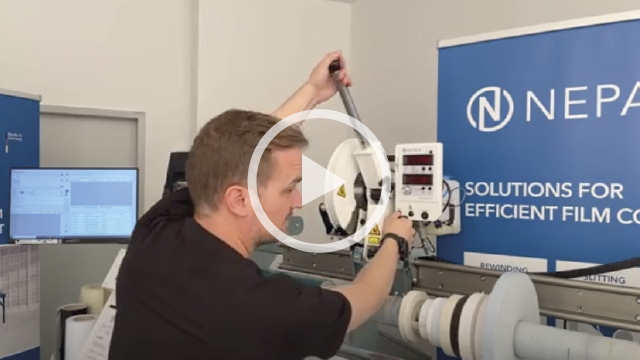
Outre les paramètres décrits ici, d’autres facteurs influent sur la qualité d’une arête de coupe. Si vous souhaitez former vos collaborateurs pour qu’ils deviennent de véritables professionnels du tronçonnage, nous proposons des formations pratiques sur nos machines de tronçonnage et nos machines de transformation équipées d’une unité de tronçonnage. Notre vidéo « Tronçonner comme un pro » vous donnera un premier aperçu.
Demander une formation au tronçonnage
Autres articles de notre série consacrée au tronçonnage :